


Как снизить распространение дыма и газов от плавильной печи? Почему общеобменной вентиляции недостаточно для плавильного участка литейного цеха? Как правильно оснастить плавильную печь системой аспирации?
Вентиляция и очистка воздуха от продуктов сгорания в процессе литья металлов на сегодняшний день является неотделимой частью этого сложного, многоступенчатого технологического процесса. Возможность плавить металл различными способами, применение тех или методов плавки, а также само большое разнообразие расплавляемых металлов несет за собой необходимость индивидуального подхода к подбору систем аспирации для каждого отдельно взятого процесса.
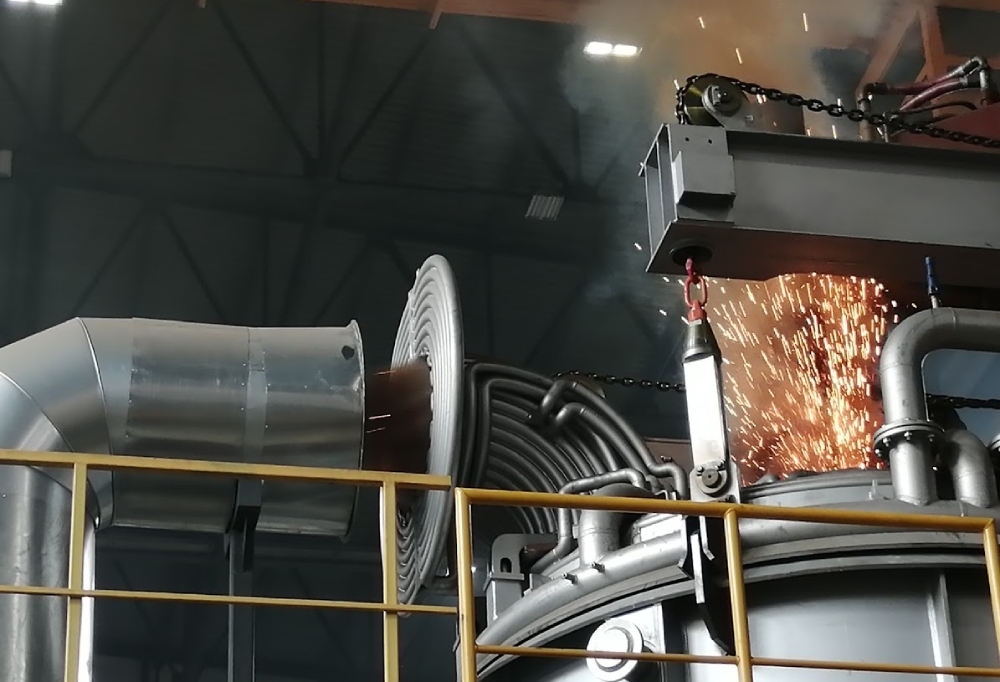
На каких этапах работы печи образуются выбросы?
Можно выделить следующие этапы работы печи с образованием выбросов:
- загрузка материалов (например, шихты, лома и т.д) в печь;
- открытие печи;
- плавление металла;
- вязкость рабочей жидкости;
- снятие шлака;
- выпуск металла и перелив расплава.
При плавлении различных металлов в печах образуются:
- газообразные продукты сгорания, которые содержат окись углерода, водяной пар, оставшийся кислoрод, двуокись углерода, оксид серы, оксид азота и много прочих составляющих;
- следующей важной составляющей продуктов сгорания являются твердые продукты сгорания (пылевые возгоны), которые содержат топливный шлак, шлак и золу-унос и прочее.
Для обеих составляющих, как газовой, так и твердой, существуют эффективные методы очистки, которые обеспечивают удержание эмиссионных значений ниже тех, которые определены законодательством.
Современные системы газоочистки литейных печей
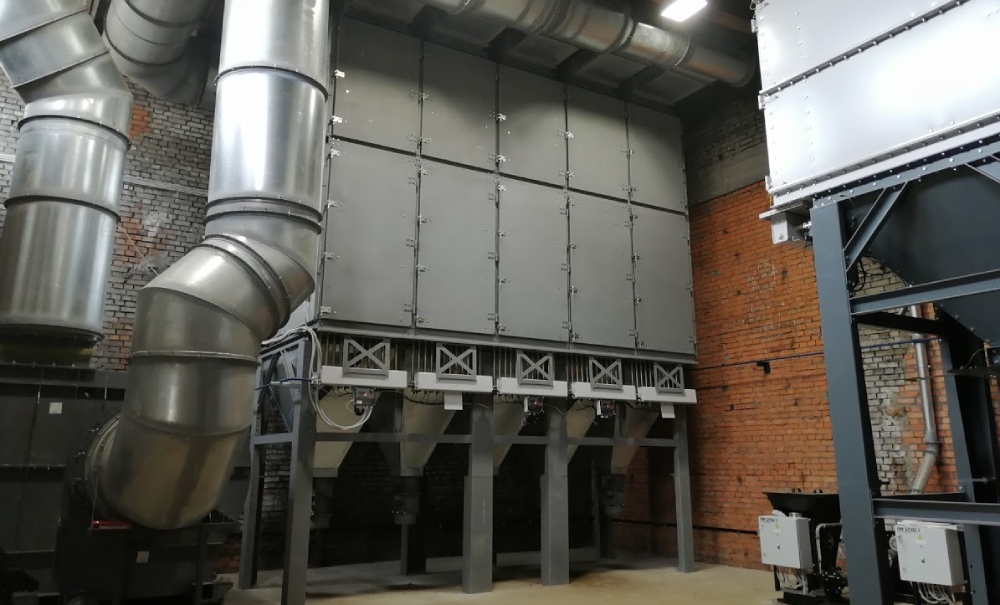
Прогрессивным методом очистки воздуха на сегодняшний день является сухая очистка с применением рукавных, карманных и картриджных фильтров, которые позволяют добиваться минимальной остаточной концентрации пыли.
Выбор того или иного типа фильтра осуществляется индивидуально в зависимости от максимальной температуры пылевоздушной смеси, концентрации, производительности, ограничений по габаритам и других условий.
Все данные типы фильтров для реализации различных аспирационных задач производятся нашим предприятием АО «СовПлим».
Аспирация индукционных плавильных печей
Современные индукционные печи, как правило, уже в своей комплектации поставки оснащены откидной аспирационной крышкой, которая используется для всасывания воздуха в двух положениях:
- При закрытой крышке происходит непосредственно плавка самого материала. Производительность всасываемого объема воздуха в данном состоянии может быть на минимальных значениях в сравнении с состоянием, когда крышка открыта. Для регулировки производительности всасываемого воздуха используются регулируемые клапаны в сети трубопроводов системы аспирации. Производительность вентилятора регулируется в зависимости от давления в трубопроводах с помощью частотного преобразователя.
- При открытой крышке система запускается с максимальной производительностью всасывания. В этот момент необходимо улавливать утекающий дым откидной крышкой и ограничивать таким образом утечку дыма в пространство самого цеха.
Получается, что система аспирации работает в двух режимах: минимальном при закрытой крышке и максимальном при открытой крышке. Также нельзя забывать, что этот процесс высокотемпературный и нужно всегда контролировать температуру воздуха, поступающего на аспирационное оборудование, во избежание выхода его их строя, так как температурный режим во время плавки может иметь максимальные перепады.
Аспирация газовых и электродуговых плавильных печей
При аспирации газовых или электродуговых плавильных печей нужно всегда соблюдать требования относительно ее производственных данных, определенных производителем печи. Работа системы аспирации непосредственно оказывает влияние на работу плавильной печи, например, неверно рассчитанный расход воздуха системы аспирации может привести к сбою технологического процесса работы печи.
Температура продуктов сгорания на выходе из печи может достигать 400 – 700°C, при этом для фильтрации мы должны его охлаждать приблизительно до 130 – 180°C. Для реализации этого мы используем управляемый подмес окружающего воздуха в воздуховод аспирации и тем самым регулируем температуру подачи газовой пылевой смеси на фильтровальную установку.
В случае необходимости рекуперации отходящей тепловой энергии в схему аспирации возможно включать дополнительный теплообменник, который управляемым способом убавит тепловую энергию продуктов сгорания. Приобретенную энергию можно использовать для различных нужд отопления или подогрева воды.
Продукты сгорания из газовых печей поддерживаем при температуре не меньше 90°C, и всю фильтровентиляционную систему оснащаем теплоизоляцией таким образом, чтобы продукты сгорания не могли конденсировать в системе.
Применение фильтров «СовПлим» для аспирации плавильных печей на литейном производстве
Применяемые для аспирации индукционных, газовых и электродуговых плавильных печей рукавные и карманные фильтры серий SFN, SFS, и SFR производства «СовПлим» имеют качественную двухстороннюю покраску для работы с высокими температурами до +260°С, теплоизоляцию корпуса, а также комплектуются термостойкими рукавами и карманами из такого фильтровального материала как арамид, тефлон, полиимид и др.
Для максимально эффективной очистки загрязненных фильтровальных элементов (так называемой оффлайн-регенерации) и возможности безостановочной работы (даже на время обслуживания) системы аспирации — фильтры проектируются нашей компанией с применением опции отсечных клапанов на входе и выходе из фильтра.
При работе с температурой пылевого потока на входе в фильтр до +80°С возможно применение компактных картриджных фильтров серии SFL.
Компания АО «СовПлим» реализует системы аспирации для печей «под ключ» с выездом своих специалистов на ваше производство. Комплексная услуга включает в себя:
- разработка проектной, рабочей документации;
- разработка систем автоматизации и диспетчеризации;
- подбор и изготовление фильтровального оборудования;
- комплектация дополнительным оборудованием (аспирационные укрытия, системы разгрузки, воздуховоды, запорная арматура);
- монтажные (шеф-монтажные) работы, пуско-наладка;
- гарантийное и сервисное обслуживание.
